
Gioia del Colle (BA)
Cortenuova (BG)
+39 366 755 2690
Le caillebotis pressé se distingue du caillebotis électrosoudé par son processus de fabrication entièrement mécanique. L’assemblage des barres, porteuses et transversales, s’effectue exclusivement par emboîtement grâce à un sertissage à haute pression, ce qui exclut toute altération thermique.
Ce processus de fabrication garantit une précision millimétrique, un alignement parfait des mailles et l’absence totale de points de soudure : le résultat est un design épuré, qui fait du caillebotis pressé le choix idéal pour toutes les applications architecturales où l’impact visuel et l’esthétique jouent un rôle fondamental.
Outre son utilisation dans le bâtiment et le génie civil, le caillebotis pressé est largement employé dans le secteur industriel.
Totalement personnalisable en termes de maille, de charge admissible et de découpe sur mesure, le caillebotis pressé peut être fourni en acier brut, galvanisé à chaud conformément aux normes UNI EN ISO 1461 ou peint par poudrage époxy.
Pour les environnements présentant un risque de glissade dû à des liquides, le caillebotis pressé cranté constitue le choix idéal grâce à sa surface antidérapante, qui garantit une meilleure adhérence et contribue à réduire les risques de chute.
La dentelure (en demi-lune) peut être réalisée exclusivement sur la barre porteuse ou sur les deux types de barres.

a. Entre-axe des barres porteuses
b. Entre-axe des barres transversales
h. Hauteur de la barre porteuse
t. Épaisseur de la barre porteuse
h1. Hauteur de la barre transversale : 10 mm
t1. Épaisseur de la barre transversale : 2 mm
Largeur maximale du panneau : 1500 mm
Longueur maximale : 2000 mm
La bordure est réalisée avec une cornière ou un plat dont les dimensions sont égales à celles de la barre porteuse.
Traitement antidérapant supplémentaire possible sur les barres porteuses et/ou transversales, réalisé par dentelure en demi-lune.
Galvanisation à chaud conforme à la norme UNI EN ISO 1461
Peinture à base de résines polyester thermodurcissables sur matériau galvanisé à chaud
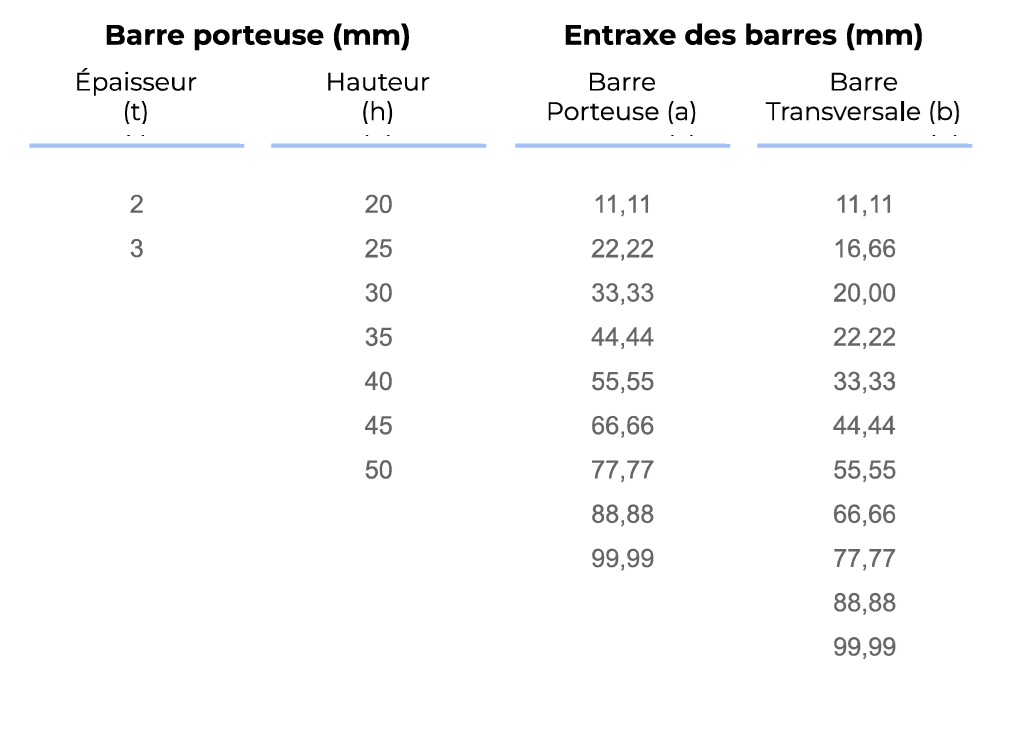
Les valeurs du tableau illustrent la gamme de production, comprenant toutes les combinaisons entre l’épaisseur et la hauteur du plat porteur avec gli entraxes de maille (longitudinal et transversal).

Remplissez le formulaire pour recevoir le catalogue EmmeGi en PDF directement à votre adresse email indiquée ainsi que toutes les mises à jour sur les nouveaux produits EmmeGi Grigliati.
EMMEGI Spa est une entreprise italienne leader dans la production et la commercialisation de caillebotis électrosoudés, de clôtures, de portails marqués CE, de marches métalliques et d’échelles de sécurité, présents sur le marché national et international.


